Domov / Blog / Novinky z oboru / ultrazvuková svářečka: Aplikace, kritéria výběru a praktické pokyny


Vyžádejte si cenovou nabídku
Pokud jste strávili nějaký čas kolem ultrazvukové montáže, už víte, že roh je část, kterou každý obviňuje, když svar vypadá špatně. V praxi je ultrazvukový svařovací roh jedinou součástí, která rozhoduje o tom, kolik energie generátoru skutečně dosáhne spoje – a jak rovnoměrně dorazí. Po letech budování a servisu ultrazvukových zařízení pro výrobce textilu, netkaných textilií a plastů jsme zjistili, že většina problémů s klaksony není záhadná. Pocházejí z nesouladu mezi geometrií, materiálem a prací, o kterou je roh požádán.
Tento průvodce vás seznámí s tím, co klakson dělá, jak se vyrábí, které profily se hodí pro jaké aplikace a jaké jsou drobné návyky údržby, které udržují stoh výkonný po léta.
Roh – nazývaný také sonotroda – je posledním kouskem kovu v dráze vibrací. Je umístěn ve spodní části stohu, pod konvertorem a boosterem, a přímo se dotýká obrobku. Jeho úkol je dvojí: zesílit mechanické vibrace přicházející ze stohu na amplitudu, kterou materiál potřebuje, a dodat tuto energii přes správnou stopu.
Obě povinnosti se řídí rezonancí. Horna je vyrobena tak, aby vibrovala na určité frekvenci, obvykle 15 kHz, 20 kHz nebo 40 kHz, a funguje efektivně pouze tehdy, když je celá sestava naladěna na stejné číslo. Vypněte rezonanci a příznaky se rychle projeví: generátor odebírá více proudu, svar se stává nekonzistentním a teplo se hromadí v místech, kde by nemělo. Pokud chcete porozumět horní polovině tohoto řetězce, naše poznámky na jak převodník převádí elektrické signály na mechanické vibrace jsou užitečným doprovodným čtením.
Klakson, který na papíře vypadá správně, může být ve stroji stále chybný. Třída materiálu, směr zrna, hmotnost montážní příruby a dokonce i povrchová úprava na pracovní ploše, to vše posouvá rezonanční frekvenci. Renomovaní výrobci změří každou houkačku na frekvenčním analyzátoru před odesláním a upraví ladicí sloty, dokud se houkačka nedostane do úzkého okna cílové frekvence. To je důvod, proč kopie klaksonu je zřídka rovnocennou náhradou: geometrie se může shodovat, zatímco ladění nikoli.
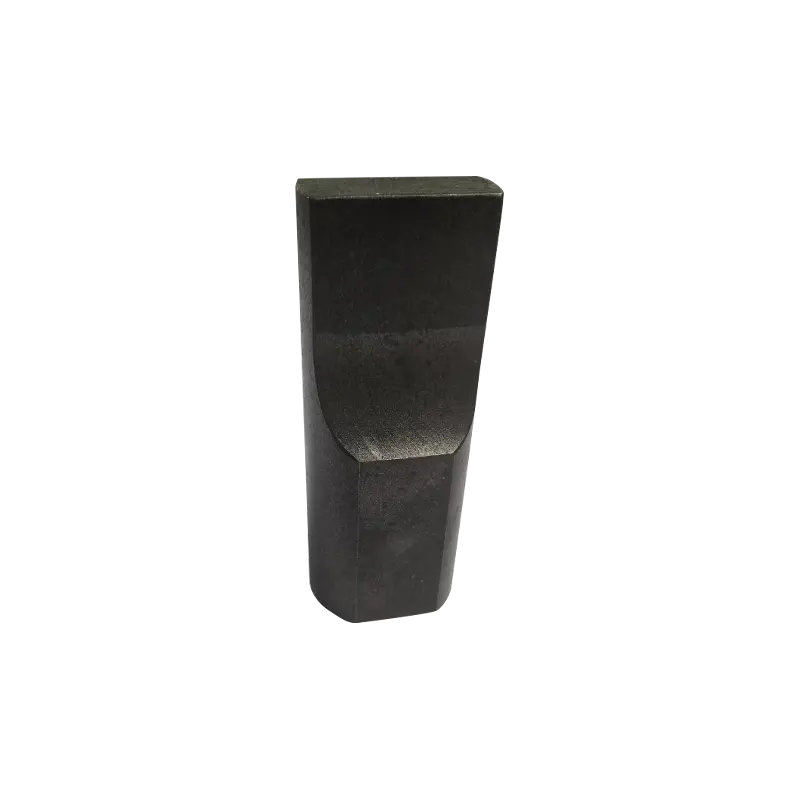
Tvar rohu je skutečně rozhodnutím o distribuci energie. Štíhlá čepel soustřeďuje energii do úzké linie; široká tyč jej rozprostírá přes šev; tvarovaný obličej jej tvaruje kolem konkrétní části. Níže uvedená tabulka shrnuje profily, na které jsme dotazováni nejčastěji.
| Profil | Geometrie | Typická aplikace | Body sledování |
|---|---|---|---|
| Čepel / klín | Úzká pracovní hrana | Řezání, těsnění a ořezávání netkané textilie | Opotřebení hran; udržujte čepel v chladu a čistotě |
| Tyčový / obdélníkový | Dlouhý plochý obličej | Průběžné švové svařování, krajka a ražba | Plochost obličeje a rovnoměrná amplituda po celé délce |
| Kulatý / válcový | Kruhová kontaktní plocha | Bodové svařování, těsnění trubek, drobné plastové díly | Soustřednost montážního závitu |
| Konturované / vlastní | Obrobeno do tvaru dílu | Automobilové obložení, filtry, lékařské komponenty | Vyžaduje ladění a výkresy specifické pro součást |
| Kompozitní | Více laděných sekcí se spojilo | Velké nebo nepohodlné části, na které se jeden roh nedostane | Integrita kloubu a vyvážená amplituda napříč řezy |
Zvláštní zmínku si zaslouží kompozitní rohy. Spojením několika laděných segmentů mohou zasahovat do dutin, pokrýt širokou oblast bez přemnožení svářečů a snížit vnitřní pnutí v částech citlivých na koncentrovanou energii. Kompromisem je, že každá křižovatka musí být navržena a ověřena, takže kompozitní rohy jsou téměř vždy zakázkovým inženýrským cvičením, spíše než běžným nákupem.
Začněte od materiálu, ne od katalogu. Tenká polypropylenová netkaná textilie vyžaduje vyšší frekvenci a nižší amplitudu, aby se zabránilo propálení. Silnější termoplasty a silně plněné směsi potřebují větší amplitudu a geometrii čela, která udrží kontaktní tlak. Potažené nebo laminované tkaniny se často nejlépe svařují s vroubkovaným nebo vzorovaným povrchem, který koncentruje energii na rozhraní místo přes celý povrch.
Poté zkontrolujte stranu stroje. Frekvence musí odpovídat generátoru a převodníku. Amplituda na čelu rohu musí spadat do pracovního okna materiálu – příliš málo způsobuje slabé vazby, příliš mnoho způsobuje záblesky a propíchnutí. Montážní čep a příruba musí nést zatížení bez zavádění ztrát. A trubka musí fyzicky pasovat k přípravku, protože trubka, která nemůže být vyrovnána kolmo ke kovadlině, bude vytvářet svary, které se budou lišit od jedné hrany ke druhé.
Pro výrobce textilu a netkaných textilií je pracovní plocha místem, kde je největší hodnota. naše
 Ultrazvukové svařovací houkačky AH optimalizované pro textilie Ultrazvukové svařovací rohy pro textilní a netkané zpracování, nabízené v různých amplitudách a frekvencích pro podporu efektivního přenosu energie a čisté švy. Zobrazit produkt →
jsou profilovány s ohledem na to, vyvažují šířku líce, vzor a amplitudu tak, aby švy zůstaly čisté při výrobní rychlosti.
Rohy obvykle dramaticky selhávají. Unášejí se. Několik rozumných návyků udrží tento posun viditelný, než dosáhne zmetkovitosti:
Mezi varovné signály, které stojí za to okamžitě zareagovat, patří náhlý nárůst proudu generátoru, svar, který vyžaduje postupně delší dobu výdrže, viditelné praskání v blízkosti amplitudových slotů a tupé žuchnutí namísto čistého hučení při spuštění zásobníku. Cokoli z toho naznačuje, že by klakson měl vyjít ven pro měření, spíše než aby byl zatlačen silněji. Spuštění poškozené houkačky riskuje také převodník a zesilovač.
Mnoho výrobních problémů nelze vyřešit výběrem jiné položky katalogu. Díl s nepohodlnou přírubou, šev, který musí sledovat křivku, nebo vzor, který musí odpovídat vzoru ražení zákazníka, to vše vyžaduje roh obrobený pro aplikaci. Tato práce začíná výkresem dílu, specifikací materiálu a frekvencí a výkonem stroje a končí laděným rohem, který byl ověřen na skutečném stohu.
Zakázkové nářadí je místo, kde se zkušenost vyplatí, protože stejnou kresbu lze vyladit několika způsoby a pouze jeden z nich vydrží po dlouhou dobu výroby. naše
 Zakázkové ultrazvukové formy pro svařování, řezání a těsnění Vysoce přesné zakázkové nástroje z průmyslové oceli vyrobené pro ultrazvukové svařování, řezání nebo těsnění a přizpůsobitelné tak, aby vyhovovaly různým požadavkům zákazníků. Zobrazit produkt →
jsou vyvíjeny s částí zákazníka v ruce, a tam, kde je úloha lépe zajišťována zcela jiným formátem stroje, je někdy praktičtější cestou ruční jednotka – např.
 AH-30 Sonic ruční ultrazvuková bodová svářečka Kompaktní ruční ultrazvuková bodová svářečka na tenké plechy nebo dráty, vhodná pro opravy a maloobjemové montáže, s provozem 28 kHz nebo 35 kHz. Zobrazit produkt →
používá se pro opravy a maloobjemové montáže.
Pokud si prohlížíte celou sestavu spíše než jen nástroje, náš přehled ultrazvukové svařovací stroje ukazuje, jak jsou v praxi sladěny houkačka, přípravek a elektronika pohonu.
Ultrazvuková svářecí trubka je vyladěná mechanická součást, nikoli tvarovaný blok kovu. Získejte správný materiál, profil a ladění a zbytek sady se chová předvídatelně; ignorujte kterýkoli z nich a utratíte svůj rozpočet na údržbu honbou za nekonzistentní sváry. Začněte s materiálem, který spojujete, nastavte klakson s frekvencí a amplitudou stroje a pravidelně kontrolujte čelo a čep. Většina problémů s klaksonem, které máme diagnostikovat, jsou spíše problémy s výběrem nebo údržbou než výrobní vady – což je dobrá zpráva, protože obojí máte pod kontrolou.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


