Domov / Blog / Novinky z oboru / ultrazvuková houkačka: Aplikace, kritéria výběru a praktické pokyny


Vyžádejte si cenovou nabídku
Zeptejte se kohokoli, kdo již několik let provozuje ultrazvukovou řezací, prošívací nebo pečetní linku, co kontroluje jako první, když šev vypadá slabý nebo se hrana řezu začne třepit, a odpovědí je obvykle roh. Je to viditelný, hmatatelný konec celého systému – kus laděného kovu, který se skutečně dotýká materiálu – a nese většinu viny, když se výsledky začnou unášet. Podle našich zkušeností se stavbou ultrazvukových strojů pro výrobce textilu, netkaných textilií a jednorázových produktů se ukázalo, že značná část „problémů s rohem“ je spíše nesouladem mezi rohem a zakázkou než částí, která se jednoduše opotřebovala.
Tento průvodce vás seznámí s tím, co dělá ultrazvukový klakson, jak jeho materiál a tvar mění výkon a na co se zaměřit, když vybíráte nový nebo vyměňujete unavený.
Ultrazvukový klakson – také nazývaný sonotroda, nástroj nebo sonda, v závislosti na dodavateli – je poslední součástí třídílného mechanického bloku. Převodník převádí vysokofrekvenční elektrický signál generátoru na mechanické vibrace, obvykle o frekvenci 15 kHz, 20 kHz nebo 40 kHz. Posilovací kroky, jejichž amplituda se zvyšuje nebo snižuje podle procesu. Trychtýř pak přenáší vibrace na obrobek přes pracovní plochu vytvarovanou pro daný úkol: úzký kotouč pro řezání, široký plochý nebo vzorovaný povrch pro lepení a embosování, profilovaný válec pro průběžné utěsnění.
Každý roh je rezonátor. Je opracován tak, aby měl při své konstrukční frekvenci poloviční vlnovou délku, takže vibrace přicházející na jeho vstup jsou zesíleny a přenášeny na výstupní plochu. Změňte délku, zúžení, vzor štěrbiny nebo dokonce slitinu a rezonanční frekvence se pohybuje s tím. To je důvod, proč nelze roh jednoduše zkopírovat do jiného materiálu a proč silně vyleštěný nebo přebroušený roh již nemusí čistě ladit. Vysvětluje také, proč musí být dosedací plochy mezi měničem, zesilovačem a klaksonem rovné a čisté a proč by měl být šroub se závitem utažen momentem předepsaným výrobcem – uvolněný spoj mění vibrace na teplo a hluk, zatímco příliš utažený může prasknout sedlo šroubu.
 Snímač a hliníkový spoj pro zásobník ultrazvukového stroje Kombinuje piezoelektrický měnič s lehkým hliníkovým spojem pro připojení stohových komponent, takže protilehlý spoj stojí za kontrolu pro stabilní vyladění. Zobrazit produkt →
Spoj mezi klaksonem a měničem si zaslouží zvláštní pozornost u strojů, které pracují na tři směny. Je to malá, levná součástka, která tiše rozhoduje o tom, zda celý stack zůstane v souladu.
Tři skupiny materiálů pokrývají většinu průmyslových zvukovodů a výběr mezi nimi je vyvážený únavovou životností, akustickou účinností, odolností proti opotřebení a cenou. V širším slova smyslu:
| Materiál | Akustické a mechanické chování | Odolnost proti opotřebení | Kde to obvykle dává smysl |
|---|---|---|---|
| Titanová slitina | Vysoká únavová pevnost, nízká akustická ztráta, stabilní při vysoké amplitudě | Dobře | Nepřetržité svařování, řezání a prošívání; práce s vysokou amplitudou |
| Hliníková slitina | Lehký, snadno obrobitelný, vyšší vnitřní ztráta, měkčí líc | Mírný | Mírný amplitude, cost-sensitive tooling, textile cut-and-seal |
| Kalená ocel | Pevná a rozměrově stabilní, ale vyšší akustická ztráta | Vysoká | Čepelové pracovní plochy a práce, kde na houževnatosti záleží nejvíce |
| Karbidové nebo keramické obložení | Obličejová vložka na vyladěném těle; křehký při rázovém zatížení | Velmi vysoká | Netkané textilie plněné abrazivem a dlouhé běhy s minimálními prostoji |
Titan se stal standardem pro náročnou práci, protože drží amplitudu bez praskání a ztrácí relativně málo energie jako teplo. Hliníková slitina není kompromisem, za který byste se měli stydět: na mnoha stanicích pro řezání a zatavování textilu dobře navržený hliníkový klakson poskytuje roky služby za zlomek nákladů za předpokladu, že amplituda a tkanina nejsou trestuhodné. Ocelové a čelní rohy vstupují do obrazu, když je pracovní plocha obrušována rychleji, než se opotřebovává tělo.
Na profilu záleží stejně jako na slitině. Hlavní rodiny, které vidíme ve výrobě, jsou:
Zisk, stejnoměrnost a mechanická pevnost se navzájem táhnou. Horn s velmi vysokým ziskem poskytuje větší amplitudu, ale je citlivější na zatížení a na odchylku ladění; široká, štěrbinová plocha je šetrnější k materiálu, ale hůře se navrhuje. Zde má dodavatel, který již vyrobil rohy pro váš druh látky, větší cenu než katalogová stránka.
Textilní práce staví roh do neobvyklé polohy. Místo krátkých svařovacích cyklů často běží nepřetržitě několik hodin proti kovadlinovému válci, utěsňuje šev nebo ořezává okraj rychlostí linky. Teplo se hromadí v rohu spíše než v materiálu a jakákoli nerovnováha v amplitudě přes líc se projevuje jako nerovný šev nebo otrhaný okraj na jedné straně tkaniny.
U těchto zakázek se nejprve podíváme na tři věci: amplitudu, kterou proces skutečně potřebuje, šířku pracovní plochy vzhledem ke vzoru kovadliny a kolik abrazivního plniva tkanina obsahuje. Materiály spunbond a meltblown se chovají velmi odlišně od potažené tkaniny a roh vyladěný pro jeden nemusí nutně poskytovat čistý řez na druhém. Když je tkanina silně naplněna, potažený nebo potažený roh se obvykle vyplatí ve zkrácených prostojích při opětovném pokládání.
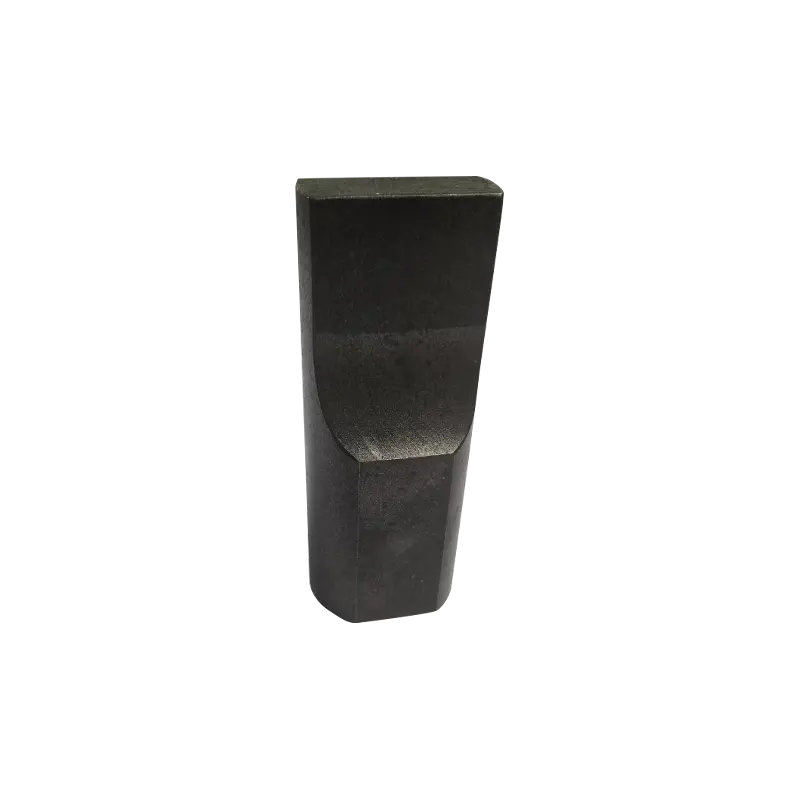 Ultrazvukové svařovací rohy pro řezání optimalizované pro textil Svařovací trychtýře nabízené v různých amplitudách a frekvencích pro řezání nebo svařování textilu, vhodné pro chování tkaniny a výběr šířky pracovní plochy. Zobrazit produkt →
Dříve nebo později přijde projekt, na který se žádný katalogový roh nevejde: těsnící vzor, který musí odpovídat dekorativnímu reliéfu, profil obličeje, který musí sledovat zakřivenou kovadlinu, čára řezu, která musí projít do milimetru od hotové hrany. V těchto případech je trubka navržena směrem dozadu od hotového dílu – nejprve se definuje vzor, pak se kolem něj vyladí tělo, takže pracovní plocha stále rovnoměrně rezonuje.
Vlastní klaksony jsou také běžné tam, kde se stroj spíše přizpůsobuje novému produktu než vyměňuje. Přestrojení stávající ultrazvukové stanice s účelovým klaksonem je často mnohem levnější než nákup druhého stroje a operátorům zůstane na zařízení, které již znají.
 Zakázkové ultrazvukové formy pro svařování, řezání a těsnění Vysoká-precision custom molds in industrial-grade steel, sized to customer needs for ultrasonic welding, cutting, or sealing when adapting an existing station. Zobrazit produkt →
Klakson málokdy dramaticky selže. Pohybuje se: líc se vyleští, hrana se zaoblí, sedlo čepu vytvoří vlasovou prasklinu a najednou šev potřebuje větší tlak nebo střih potřebuje pomalejší rychlost linky, aby zůstal čistý. Několik zvyků udržuje tento posun pod kontrolou.
Když klakson vyžaduje pozornost, přenastavení a přeladění by mělo být považováno za jednu operaci. Sbíráním čela se mění rezonanční délka, takže houkačka, která je přebroušena bez kontroly frekvence, se může zahřát, odebírat více proudu a zkrátit životnost převodníku za ním. Pochopení toho, jak se celý nástrojový řetěz chová společně, včetně kovadliny a upínače, je cennější než jakýkoli jednotlivý list se specifikacemi – naše poznámky k nástroje a přípravky pro ultrazvukové svařování jít na to podrobněji.
Náhradní klaksony, zesilovače, spoje a součásti forem v našem příslušenství k ultrazvukovým strojům řada je vyrobena podle stejných výkresů jako původní nástroje, takže náhradní lze vyměnit, aniž by bylo nutné znovu ladit celou sadu od začátku.
Pokud specifikujete roh – nebo se snažíte přijít na to, proč má ten současný nedostatečný výkon – tyto otázky obvykle záležitost rychle vyřeší:
Ultrazvuková trubka je malá část stroje a velká část jeho výsledků. Získejte správný materiál, profil a ladění a zbytek řady bude pozoruhodně shovívavý; poplet je a zdá se, že každé jiné nastavení s vámi bojuje. Pokud si nejste jisti, který roh se hodí k látce, vzoru nebo ke stroji, který již vlastníte, pošlete nám podrobnosti — frekvenci, pracovní šířku, materiál a jak má vypadat hotová hrana nebo šev — a my vám upřímně řekneme, zda tuto práci zvládne standardní roh nebo zda je třeba jej navrhnout z vašeho dílu pozpátku.
Copyright © ChangZhou AoHeng Machinery Co., Ltd. All Rights Reserved


